
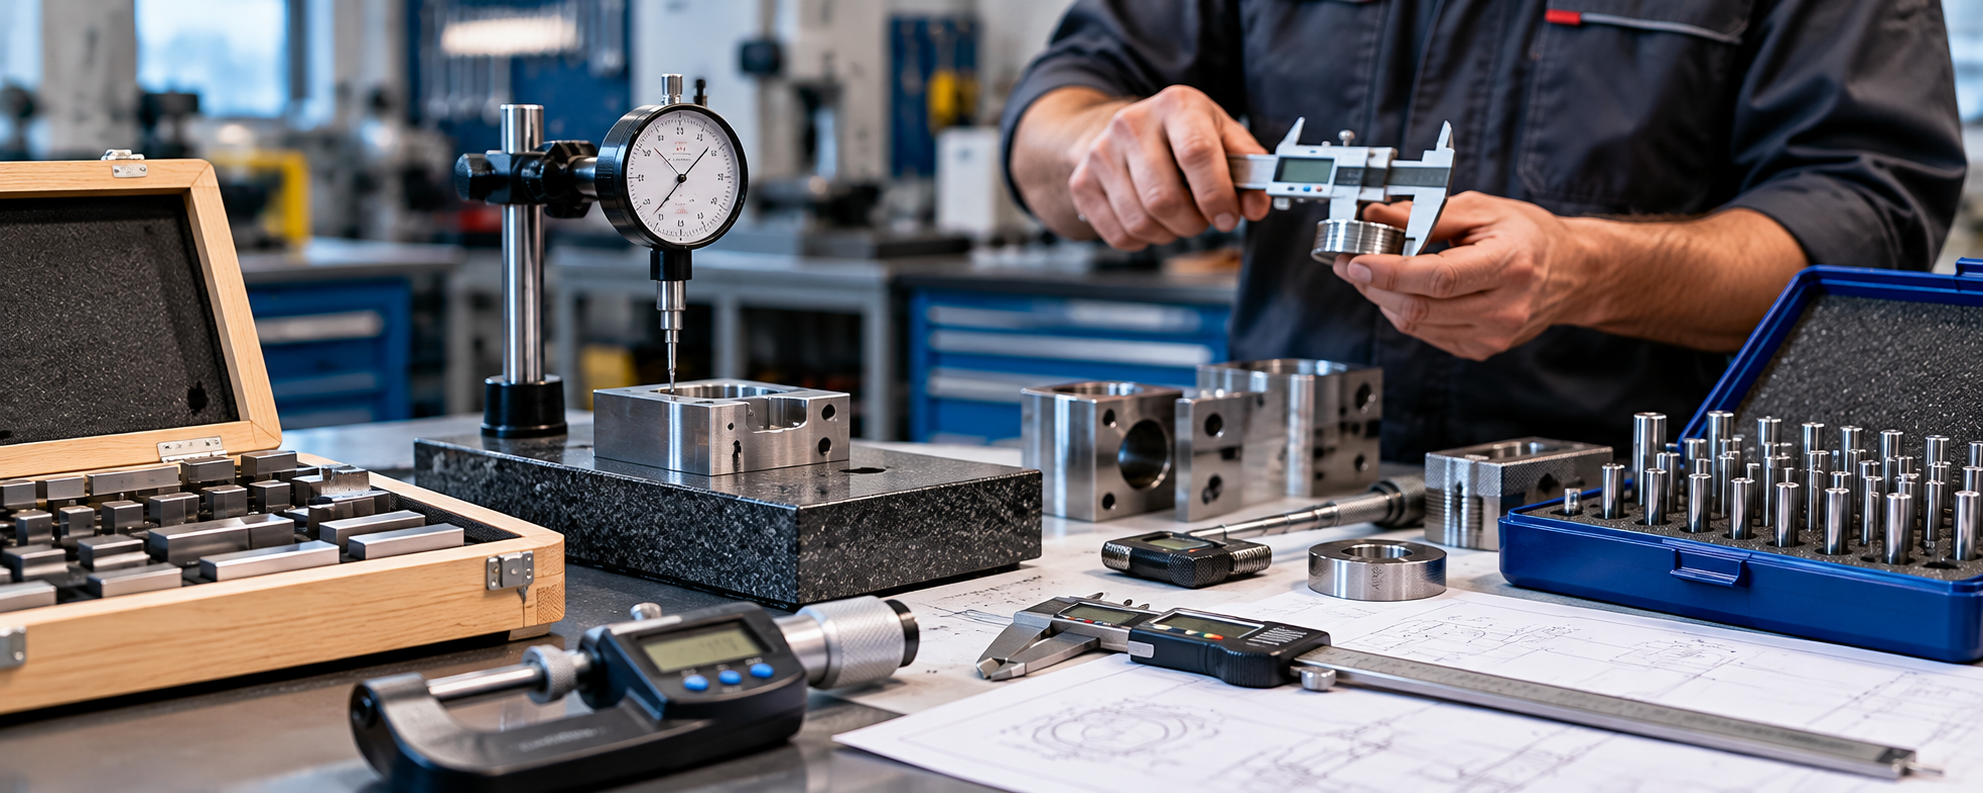
Trecerea de la verificări ocazionale la un control al calității organizat presupune mai mult decât achiziționarea unor instrumente performante. Este nevoie de o abordare care să lege cerințele desenului tehnic de metodele de măsurare, de pregătirea operatorilor și de modul în care sunt păstrate rezultatele. Un atelier poate avea echipamente costisitoare și totuși să întâmpine probleme dacă măsurătorile sunt realizate diferit de la un schimb la altul sau dacă instrumentele nu sunt potrivite pentru toleranțele urmărite. Alegerea corectă începe cu înțelegerea pieselor fabricate și continuă cu organizarea unui sistem de verificare care poate crește odată cu activitatea firmei.
Analiza pieselor fabricate arată ce instrumente sunt cu adevărat necesare
Prima decizie importantă nu privește marca instrumentelor sau funcțiile disponibile, ci caracteristicile pieselor care trebuie controlate. Un atelier specializat în arbori, bucșe și alte componente de revoluție are nevoi diferite față de unul care produce carcase, plăci prelucrate sau piese cu numeroase alezaje.Pentru componentele cilindrice, măsurarea diametrelor exterioare și interioare poate reprezenta o parte importantă a activității. În cazul pieselor prismatice, verificarea lungimilor, a adâncimilor și a poziției suprafețelor poate ocupa mai mult timp. Dacă produsele includ canale, filete sau forme speciale, apar cerințe suplimentare care nu pot fi acoperite întotdeauna cu instrumentele universale.
Desenele tehnice ale pieselor fabricate frecvent reprezintă un punct de plecare util. Analizarea dimensiunilor nominale, a toleranțelor și a cerințelor geometrice permite identificarea măsurătorilor care trebuie realizate zilnic.
Este importantă și diferențierea dintre caracteristicile critice și cele care au toleranțe mai largi. Un diametru destinat unui ajustaj precis poate necesita un control mai riguros decât o dimensiune exterioară fără rol funcțional important.
Înaintea unei investiții, merită analizate și problemele întâlnite până în acel moment. Dacă piesele sunt respinse frecvent din cauza unor alezaje neconforme, prioritatea poate fi îmbunătățirea metodei de verificare a diametrelor interioare. Dacă dificultățile apar la montaj, poate fi necesară evaluarea abaterilor geometrice, nu doar a dimensiunilor individuale.
Această analiză ajută atelierul să investească în instrumente utilizate efectiv, evitând achizițiile făcute doar pentru că un anumit echipament pare mai modern sau mai complex.
Instrumentele de bază trebuie completate în funcție de precizia urmărită
Șublerul rămâne unul dintre cele mai utile instrumente dintr-un atelier, datorită versatilității sale. Poate fi folosit pentru verificarea multor dimensiuni curente și permite operatorului să obțină rapid o valoare orientativă sau una suficient de precisă pentru anumite toleranțe.Totuși, odată cu apariția unor cerințe mai stricte, șublerul nu mai poate acoperi toate verificările. Pentru diametre exterioare cu toleranțe reduse, micrometrele pot oferi rezultate mai potrivite, datorită construcției și modului de realizare a contactului cu piesa.
Pentru măsurarea alezajelor, atelierul poate avea nevoie de micrometre de interior, comparatoare pentru alezaje sau alte dispozitive specializate. Alegerea depinde de diametrele întâlnite, de adâncimea găurilor și de precizia necesară.
Comparatoarele cu cadran sau digitale devin utile atunci când trebuie urmărite deplasări mici, diferențe față de o referință sau anumite abateri geometrice. Utilizate împreună cu suporturi stabile și dispozitive adecvate, acestea pot acoperi numeroase operațiuni de control.
Pe măsură ce activitatea se diversifică, pot deveni necesare instrumente pentru măsurarea adâncimilor, înălțimilor sau filetelor. Pentru unele aplicații, calibrele dedicate pot reduce considerabil timpul de verificare.
Alegerea nu trebuie făcută exclusiv în funcție de numărul de zecimale afișate. Un instrument digital care indică valori foarte mici nu garantează automat o măsurare corespunzătoare pentru orice toleranță.
Contează eroarea maximă permisă, repetabilitatea, condițiile de utilizare și incertitudinea asociată măsurării. Instrumentul trebuie să permită o decizie de acceptare suficient de sigură pentru cerințele piesei.
Un atelier aflat în dezvoltare poate construi treptat o dotare echilibrată, începând cu instrumentele necesare celor mai frecvente verificări și extinzând echiparea pe măsură ce apar noi tipuri de lucrări.
Organizarea unui spațiu de control schimbă modul în care sunt realizate măsurătorile
Atunci când verificările sunt ocazionale, operatorul poate măsura piesa direct lângă utilaj, folosind instrumentul disponibil. Pentru un control al calității organizat, această abordare trebuie completată cu un spațiu în care măsurătorile să poată fi efectuate în condiții mai stabile.Nu este obligatoriu ca atelierul să amenajeze imediat un laborator metrologic separat. Un post de control bine organizat, protejat de murdărie, vibrații și variații termice excesive, poate reprezenta un început potrivit.
Suprafața de lucru trebuie să permită poziționarea stabilă a pieselor și a instrumentelor. Pentru anumite verificări, o placă de granit poate oferi o bază de referință adecvată, mai ales atunci când sunt utilizate comparatoare, trasoare de înălțime sau dispozitive de măsurare comparativă.
Iluminarea are și ea un rol important. Operatorul trebuie să poată identifica marcajele, punctele de contact și eventualele defecte ale suprafeței fără dificultate.
Temperatura poate influența dimensiunile pieselor și ale instrumentelor, în special atunci când toleranțele sunt strânse. O componentă încălzită în timpul prelucrării poate avea dimensiuni diferite față de cele măsurate după stabilizarea termică.
Curățenia este o condiție esențială. O așchie fină prinsă între suprafața piesei și instrument poate modifica rezultatul, iar urmele de emulsie sau impuritățile pot afecta contactul.
Organizarea instrumentelor trebuie să permită identificarea rapidă a fiecărui echipament. Păstrarea în cutii sau suporturi dedicate reduce riscul deteriorării și contribuie la menținerea stării lor tehnice.
Un post de control eficient trebuie să fie ușor de utilizat de către toți operatorii autorizați. Dacă instrumentele sunt greu de găsit sau procedurile sunt complicate inutil, verificările pot deveni o activitate evitată în momentele aglomerate.
Calibrarea și procedurile comune transformă măsurătorile în rezultate de încredere
Odată ce atelierul începe să utilizeze mai multe instrumente, apare necesitatea unui sistem de evidență și verificare metrologică. Fiecare echipament trebuie să poată fi identificat, iar starea sa trebuie cunoscută înainte de utilizare.Calibrarea permite determinarea relației dintre indicațiile instrumentului și valorile de referință, în condiții definite. Pentru activitățile în care este necesară trasabilitatea, aceasta trebuie asigurată printr-un lanț documentat de calibrări și referințe adecvate.
Intervalele de recalibrare nu trebuie stabilite automat identic pentru toate instrumentele. Frecvența utilizării, condițiile de lucru, istoricul rezultatelor și importanța măsurătorilor pot justifica perioade diferite.
Pe lângă calibrare, sunt utile verificările intermediare. Un micrometru poate fi controlat periodic cu ajutorul unor referințe potrivite, pentru a identifica eventualele modificări care ar putea afecta rezultatele dintre două calibrări.
La fel de importantă este standardizarea modului de lucru. Dacă doi operatori măsoară aceeași piesă în puncte diferite sau aplică forțe de contact diferite, rezultatele pot varia chiar dacă instrumentele sunt în stare bună.
Procedurile trebuie să precizeze caracteristica verificată, instrumentul utilizat, punctele de măsurare și modul de interpretare a rezultatului. Pentru caracteristicile critice, poate fi necesară și evaluarea capabilității sistemului de măsurare, inclusiv a variației dintre operatori.
Documentarea nu trebuie transformată într-o activitate birocratică excesivă. Scopul este ca rezultatele să poată fi urmărite, comparate și utilizate pentru luarea unor decizii corecte.
Investițiile etapizate permit dezvoltarea controlului calității odată cu producția
Un atelier care începe să își organizeze controlul calității nu trebuie să achiziționeze toate echipamentele disponibile de la început. O dezvoltare etapizată permite adaptarea investițiilor la comenzile reale și la nivelul de precizie cerut de clienți.În prima etapă, prioritatea poate fi completarea instrumentelor de bază și stabilirea unor metode consecvente de verificare. Dacă producția este dominată de piese strunjite, dotarea poate fi orientată către măsurarea diametrelor și a caracteristicilor specifice acestora.
Pe măsură ce apar lucrări mai complexe, pot fi introduse echipamente pentru controlul geometriei, al rugozității sau al altor caracteristici tehnice. Unele verificări specializate pot fi externalizate către laboratoare competente până când volumul de activitate justifică achiziționarea propriilor echipamente.
Pentru producția de serie, instrumentele dedicate pot aduce economii importante de timp. Un calibru conceput pentru o caracteristică repetitivă poate permite verificări mai rapide decât utilizarea permanentă a unui instrument universal.
Alegerea echipamentelor trebuie corelată și cu pregătirea personalului. Un aparat performant nu își justifică investiția dacă operatorii nu cunosc metoda de utilizare sau dacă rezultatele nu sunt interpretate corect.
Pe termen lung, înregistrarea măsurătorilor poate oferi informații utile despre stabilitatea proceselor. Dacă o dimensiune începe să se apropie constant de limita toleranței, datele pot ajuta la identificarea momentului potrivit pentru reglarea utilajului sau schimbarea sculei.
Controlul calității devine astfel parte a procesului de fabricație, nu doar o verificare realizată după terminarea lucrării. Instrumentele sunt alese pentru probleme concrete, măsurătorile sunt efectuate în condiții cunoscute, iar rezultatele ajută la prevenirea abaterilor.
Pentru un atelier aflat în dezvoltare, această schimbare poate influența direct relația cu clienții. Capacitatea de a demonstra că piesele respectă cerințele tehnice, de a furniza rezultate documentate și de a menține aceeași calitate între loturi reprezintă un avantaj important. Investiția în instrumente de măsură trebuie privită, așadar, în legătură cu întregul mod de organizare a producției, deoarece valoarea echipamentelor apare atunci când ele sunt utilizate consecvent pentru obținerea unor piese conforme.