
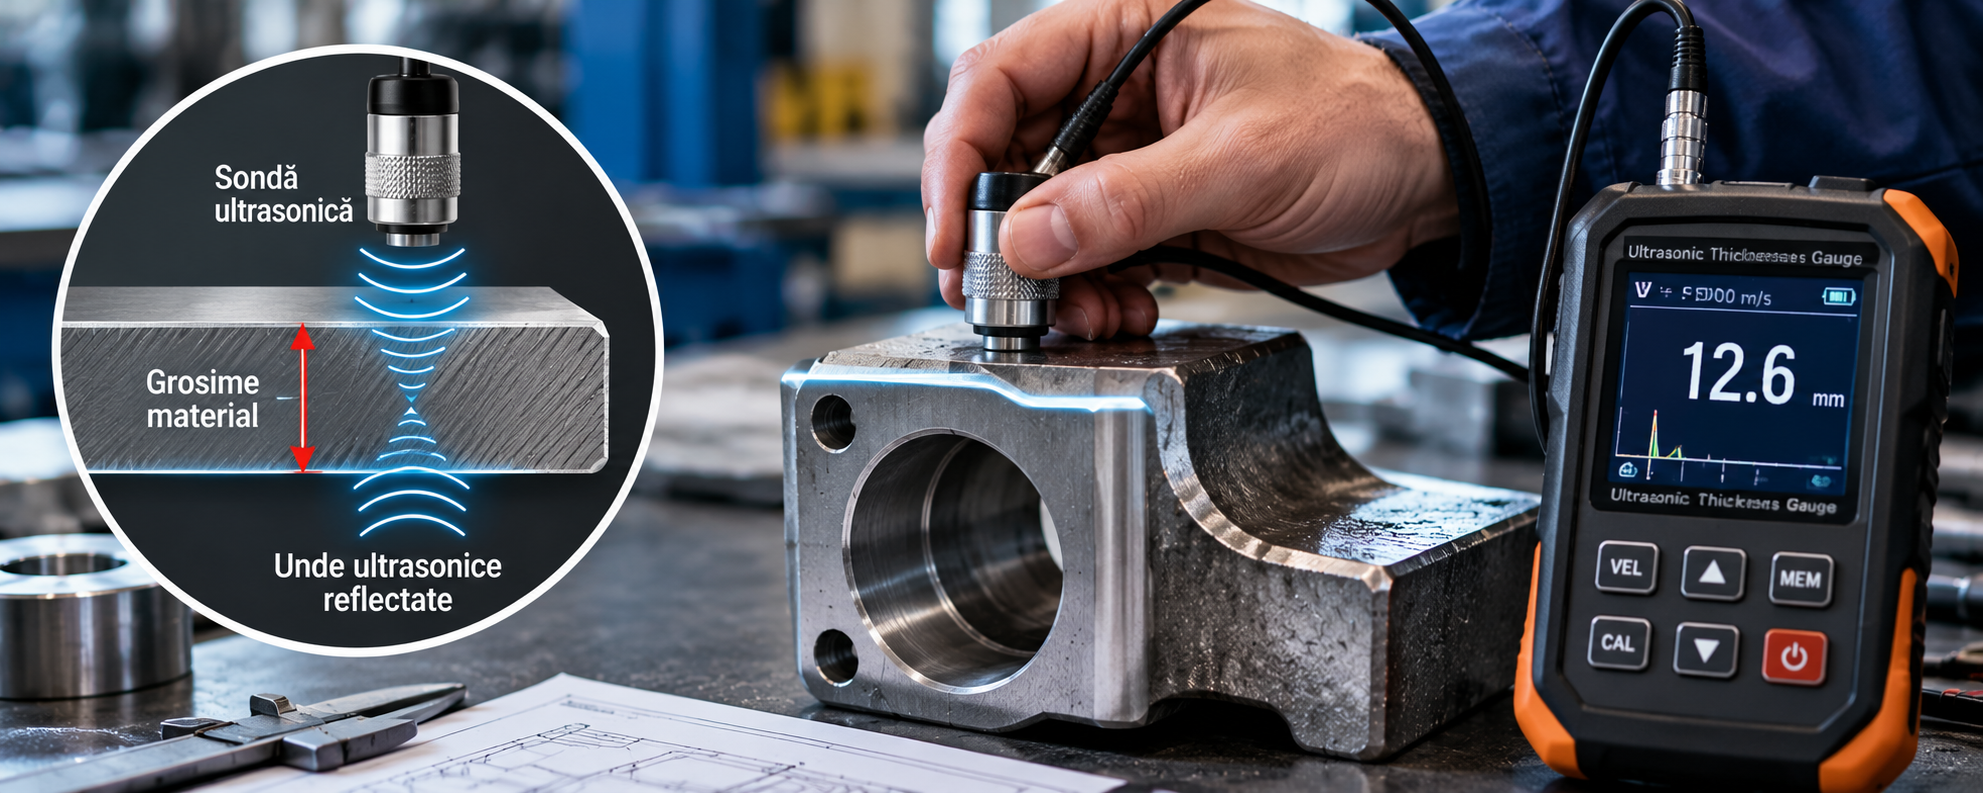
Tehnologiile moderne de control nedistructiv oferă posibilitatea verificării unor materiale fără secționare, fără îndepărtarea componentelor din instalație și, în anumite condiții, fără afectarea suprafeței analizate. Grosimetrul ultrasonic este unul dintre instrumentele utilizate frecvent pentru aceste operațiuni, însă alegerea metodei depinde de material, geometrie, starea suprafeței și scopul verificării. Pentru a obține rezultate credibile, nu este suficient să așezi o sondă pe piesă și să citești valoarea afișată. Contează pregătirea suprafeței, calibrarea aparatului și înțelegerea limitelor tehnologiei utilizate.
Măsurarea ultrasonică permite verificarea grosimii fără acces la fața opusă
Principiul măsurării ultrasonice se bazează pe propagarea undelor sonore de înaltă frecvență prin material. O sondă așezată pe suprafața piesei transmite impulsuri ultrasonice, iar aparatul analizează timpul necesar pentru întoarcerea ecourilor reflectate de suprafețele sau interfețele din interiorul materialului.În cazul unei piese omogene, cu suprafețe suficient de regulate, grosimea poate fi calculată pe baza timpului de propagare și a vitezei sunetului în materialul respectiv. Această abordare permite măsurarea unui perete metalic chiar dacă partea interioară nu poate fi atinsă.
Aplicațiile sunt numeroase. Conductele industriale, rezervoarele, recipientele metalice și anumite componente ale utilajelor pot fi verificate fără demontare completă. Pentru instalațiile aflate în exploatare, avantajul este important, deoarece permite urmărirea pierderilor de material produse de coroziune sau eroziune.
Totuși, metoda nu funcționează identic pentru orice piesă. Materialele cu structură neomogenă, suprafețele foarte rugoase sau geometriile complicate pot afecta propagarea undelor și interpretarea ecourilor.
Un alt aspect important este viteza sunetului, care diferă în funcție de material și poate fi influențată de temperatură și de anumite caracteristici structurale. Dacă aparatul este configurat pentru un material diferit de cel verificat, rezultatul poate fi eronat chiar dacă sonda este poziționată corect.
Din acest motiv, măsurarea ultrasonică trebuie tratată ca o metodă tehnică ce necesită pregătire și verificare, nu ca o simplă citire dimensională. Atunci când condițiile sunt potrivite, ea poate oferi informații valoroase fără intervenții mecanice asupra piesei.
Alegerea grosimetrului depinde de material și de grosimea care trebuie verificată
Grosimetrele ultrasonice sunt disponibile în configurații diferite, iar alegerea unui model trebuie făcută în funcție de aplicația reală. Un aparat utilizat pentru verificarea conductelor din oțel poate avea cerințe diferite față de unul destinat materialelor plastice, componentelor subțiri sau pieselor cu suprafețe corodate.Pentru verificările industriale obișnuite, sunt utilizate frecvent aparate cu sonde de contact. Acestea necesită aplicarea unui cuplant între sondă și material, astfel încât energia ultrasonică să poată fi transmisă eficient.
În cazul măsurătorilor pe suprafețe afectate de coroziune, pot fi utile sondele cu elemente separate pentru emisie și recepție. Configurația lor poate contribui la obținerea unor rezultate mai stabile în anumite condiții de suprafață, deși performanța depinde de aparat și de domeniul de grosime.
Pentru materiale foarte subțiri sau aplicații care necesită rezoluție ridicată, pot fi necesare echipamente și sonde specializate. Frecvența traductorului, domeniul de măsurare și capacitatea de identificare a ecourilor influențează alegerea.
Unele grosimetre sunt concepute pentru măsurarea grosimii materialului de bază prin anumite straturi de acoperire, folosind tehnici de analiză a ecourilor multiple. Această funcție nu este disponibilă automat pe orice aparat și nu trebuie confundată cu măsurarea grosimii stratului protector în sine.
Pentru un atelier care verifică piese din materiale diferite, este util un echipament ce permite configurarea vitezei de propagare și utilizarea unor sonde compatibile cu aplicațiile respective.
Înainte de achiziție, trebuie analizate grosimea minimă și maximă care poate fi măsurată, precizia declarată, condițiile de temperatură și cerințele privind suprafața. Un aparat performant într-o aplicație poate fi nepotrivit pentru alta dacă aceste caracteristici nu corespund.
Pregătirea suprafeței și calibrarea influențează direct rezultatul măsurării
În practică, multe erori de măsurare apar înainte ca aparatul să înceapă efectiv analiza. O suprafață acoperită cu depuneri, coroziune desprinsă, impurități sau straturi neuniforme poate împiedica transmiterea corectă a ultrasunetelor.Pentru obținerea unui contact adecvat, zona de verificare trebuie pregătită conform procedurii aplicabile. Uneori este suficientă îndepărtarea murdăriei și a particulelor desprinse, în timp ce alte situații pot necesita curățarea mai atentă a suprafeței.
Pregătirea trebuie făcută fără a modifica inutil grosimea materialului. Dacă scopul măsurării este evaluarea unei pierderi de material prin coroziune, îndepărtarea agresivă a suprafeței poate afecta chiar caracteristica urmărită.
Cuplantul ultrasonic are un rol esențial, deoarece elimină stratul de aer dintre sondă și piesă. Aerul transmite foarte slab energia ultrasonică în această configurație, iar lipsa cuplantului poate împiedica obținerea unui semnal corespunzător.
Calibrarea și verificarea aparatului trebuie realizate folosind materiale și etaloane adecvate. În mod ideal, viteza ultrasonică este stabilită pentru materialul analizat, iar verificarea se face pe o piesă de referință cu grosime cunoscută și caracteristici comparabile.
Temperatura piesei trebuie luată în calcul. Un aparat utilizat pe o conductă fierbinte poate necesita sondă și cuplant special concepute pentru temperaturi ridicate, precum și corecții sau proceduri specifice.
Pentru rezultate repetabile, sonda trebuie poziționată corect, iar presiunea de contact trebuie menținută în limitele recomandate. O citire izolată, obținută în condiții instabile, nu ar trebui să fie singura bază pentru o decizie importantă privind starea unei componente.
Verificarea coroziunii și a uzurii necesită măsurători în mai multe puncte
Una dintre cele mai importante aplicații ale grosimetrelor ultrasonice este monitorizarea pierderilor de material. În conducte, rezervoare și alte echipamente industriale, coroziunea poate reduce treptat grosimea pereților, afectând capacitatea acestora de a suporta solicitările pentru care au fost proiectate.Problema este că deteriorarea nu apare întotdeauna uniform. O conductă poate avea grosime apropiată de valoarea nominală într-o zonă și pierderi semnificative de material la câțiva centimetri distanță.
Din acest motiv, verificarea într-un singur punct poate oferi o imagine incompletă. Pentru evaluarea corectă a unei componente, măsurătorile trebuie distribuite în zone stabilite în funcție de geometrie, condițiile de exploatare și mecanismele de degradare anticipate.
În cazul conductelor, pot necesita atenție coturile, zonele în care se modifică direcția curgerii, punctele de acumulare a depunerilor și sectoarele expuse unor condiții favorabile coroziunii. Alegerea punctelor trebuie făcută pe baza unei proceduri de inspecție adecvate instalației.
Înregistrarea valorilor permite compararea rezultatelor în timp. Dacă aceeași zonă este verificată periodic, se poate observa evoluția pierderii de material și se pot identifica tendințe care justifică o analiză suplimentară.
Totuși, calcularea unei viteze de coroziune pe baza a două măsurători presupune că rezultatele sunt comparabile și că diferența observată depășește incertitudinea măsurării. În cazul coroziunii localizate, o medie a grosimilor poate ascunde zone cu deteriorare accentuată.
Pentru evaluările critice, măsurătorile ultrasonice pot fi completate cu alte metode de control nedistructiv și cu analiza realizată de personal calificat. Scopul nu este doar identificarea unei valori reduse, ci înțelegerea semnificației acesteia pentru funcționarea în siguranță a echipamentului.
Interpretarea rezultatelor stabilește dacă piesa poate rămâne în exploatare
După efectuarea măsurătorilor, cea mai importantă etapă este interpretarea valorilor obținute. O grosime mai mică decât cea nominală nu înseamnă automat că piesa trebuie înlocuită, după cum o valoare aparent apropiată de cea inițială nu garantează absența tuturor defectelor.Limitele acceptabile depind de proiectarea componentei, material, presiune, temperatură, solicitări mecanice și cerințele tehnice aplicabile. Pentru anumite echipamente, grosimea minimă admisă este stabilită prin calcule și standarde specifice.
În activitățile de mentenanță, rezultatele trebuie comparate cu documentația disponibilă și cu istoricul verificărilor. Dacă valorile indică o reducere progresivă a grosimii, poate fi necesară modificarea intervalului de inspecție sau planificarea unei intervenții.
Pentru piesele cu geometrie complexă, trebuie analizat și riscul unor indicații false. Ecourile provenite de la suprafețe înclinate, incluziuni sau alte discontinuități pot influența rezultatul. În asemenea situații, un operator cu experiență poate decide repetarea măsurării cu o altă sondă sau utilizarea unei metode suplimentare.
Este important și modul în care sunt păstrate datele. Înregistrarea punctului de măsurare, a aparatului utilizat, a configurației și a condițiilor de lucru permite refacerea verificării în mod comparabil. Pentru instalațiile inspectate periodic, aceste informații sunt esențiale.
Măsurarea grosimii dintr-o singură parte a piesei poate reduce considerabil necesitatea demontării și timpul alocat inspecțiilor. Totuși, avantajul real apare atunci când metoda este utilizată în limitele sale tehnice, cu echipamente potrivite și proceduri consecvente. Un grosimetru ultrasonic bine ales poate furniza date importante despre starea materialului, iar măsurătorile repetate pot ajuta la identificarea deteriorărilor înainte ca acestea să provoace opriri neplanificate sau probleme de siguranță.