
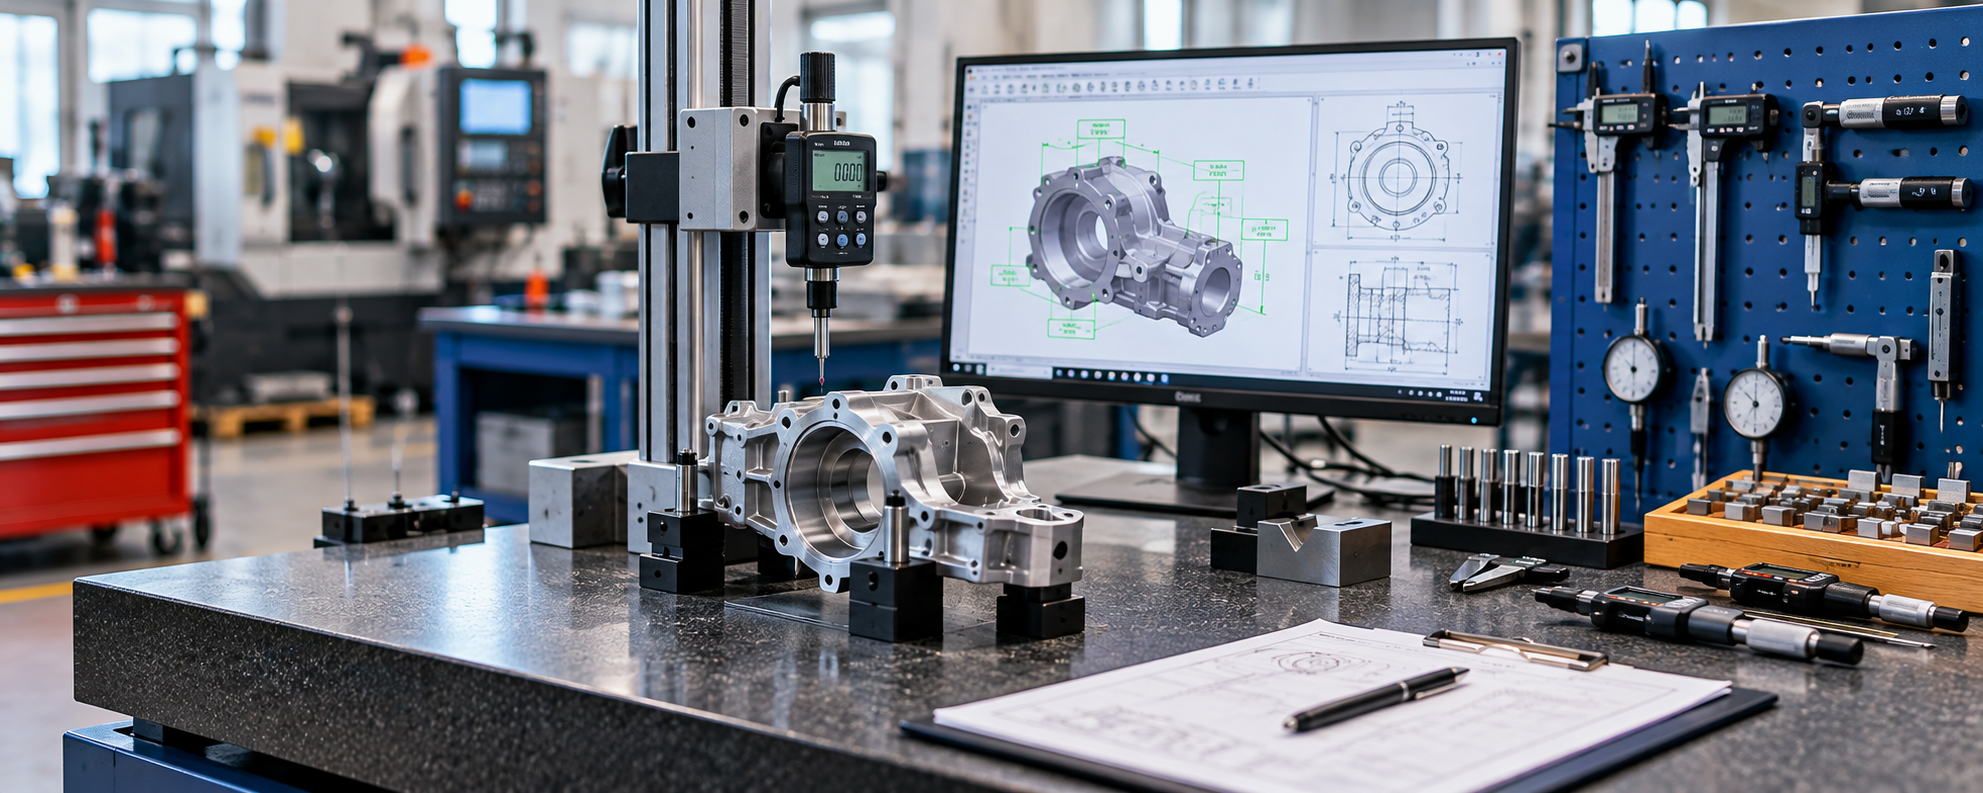
Alegerea amplasamentului influențează direct calitatea măsurătorilor
Primul pas în amenajarea unui post de control dimensional este alegerea locului în care vor fi efectuate verificările. Într-un atelier, spațiul disponibil este adesea limitat, iar tentația de a instala masa de măsurare lângă primul utilaj liber poate părea o soluție practică. Totuși, poziționarea influențează atât precizia rezultatelor, cât și durata de viață a instrumentelor.Un post amplasat foarte aproape de un centru de prelucrare poate fi expus vibrațiilor, stropilor de lichid de răcire, particulelor metalice și variațiilor de temperatură. Aceste condiții pot afecta măsurătorile, în special atunci când sunt verificate toleranțe strânse.
Este preferabilă alegerea unei zone protejate de circulația intensă a materialelor și de operațiunile care generează șocuri mecanice. Postul trebuie să rămână suficient de aproape de producție pentru ca operatorii să îl poată utiliza fără deplasări inutile, dar nu atât de aproape încât activitatea utilajelor să compromită verificările.
Suprafața de lucru are un rol important. O masă rigidă, bine stabilizată, reduce influența vibrațiilor și permite manipularea sigură a instrumentelor. Pentru verificările care necesită o suprafață de referință, o placă de control din granit poate fi o alegere potrivită, datorită stabilității sale dimensionale și rezistenței la uzură în condiții normale de utilizare.
Iluminarea trebuie să fie uniformă și suficient de puternică pentru citirea gradațiilor, observarea muchiilor și poziționarea corectă a pieselor. Lumina directă care produce reflexii puternice poate îngreuna verificarea, mai ales în cazul suprafețelor metalice finisate.
Un post bine amplasat nu trebuie să fie spectaculos ca dimensiune. Chiar și o zonă compactă poate funcționa eficient dacă este protejată, organizată și adaptată tipului de piese fabricate.
Instrumentele trebuie selectate după toleranțele pieselor, nu doar după domeniul de măsurare
Dotarea unui post de control dimensional începe cu analiza caracteristicilor care trebuie verificate. Într-un atelier unde se execută arbori, bucșe, flanșe sau componente frezate, instrumentele necesare pot fi diferite de la o operațiune la alta.Șublerul este unul dintre cele mai utilizate instrumente, deoarece permite măsurarea rapidă a dimensiunilor exterioare, interioare și a adâncimilor. Este potrivit pentru numeroase verificări curente, dar nu reprezintă întotdeauna alegerea corectă atunci când toleranțele sunt foarte strânse.
Pentru diametre și grosimi care necesită o precizie mai ridicată, micrometrul poate oferi rezultate mai bune, cu condiția să fie utilizat corect și să aibă un domeniu adecvat. În cazul alezajelor, pot fi necesare micrometre de interior, comparatoare pentru alezaje sau alte instrumente specializate.
Comparatoarele cu cadran ori digitale sunt utile pentru verificarea bătăilor radiale, a variațiilor de poziție și a abaterilor față de o referință. Montate pe suporturi stabile, acestea permit controlul unor caracteristici care nu pot fi evaluate corespunzător cu un șubler obișnuit.
Pentru verificările repetitive, calibrele de tip trece–nu trece pot reduce timpul de control. Ele permit confirmarea rapidă a încadrării unei caracteristici în limitele stabilite, fără ca operatorul să fie nevoit să citească de fiecare dată o valoare numerică.
Alegerea instrumentelor trebuie făcută ținând cont de toleranță, incertitudinea de măsurare, repetabilitate și condițiile reale de utilizare. Faptul că un instrument afișează trei zecimale nu înseamnă automat că poate verifica în mod fiabil orice toleranță de ordinul micronilor.
Temperatura și curățenia pot modifica rezultatele chiar și cu instrumente performante
Una dintre cele mai frecvente surse de erori în controlul dimensional este diferența de temperatură dintre piesă, instrument și mediul de măsurare. În prelucrările mecanice, componentele pot ajunge la temperaturi ridicate din cauza procesului de așchiere, iar măsurarea imediată poate produce rezultate diferite de cele obținute după stabilizarea termică.Metrologia dimensională utilizează în mod obișnuit temperatura de referință de 20°C. Într-un atelier de producție, menținerea permanentă a acestei temperaturi poate fi dificilă, dar este important ca influența variațiilor termice să fie cunoscută și controlată.
O piesă metalică încălzită se dilată, iar dimensiunile sale pot fi temporar mai mari decât cele corespunzătoare temperaturii de referință. Efectul depinde de material, dimensiune și diferența de temperatură. Pentru componente mari sau toleranțe foarte strânse, abaterea poate deveni relevantă.
De aceea, piesele care necesită verificări precise trebuie lăsate să ajungă la o temperatură adecvată înainte de măsurare. Instrumentele trebuie păstrate în același mediu, evitând expunerea directă la surse de căldură sau la curenți de aer rece.
Curățenia este la fel de importantă. O particulă metalică rămasă între suprafața piesei și palpatorul instrumentului poate modifica rezultatul. Urmele de emulsie, ulei sau bavurile pot produce erori ori pot afecta suprafețele de contact.
Un post de control trebuie să includă materiale potrivite pentru curățarea pieselor și instrumentelor, fără utilizarea unor produse care ar putea deteriora suprafețele de măsurare.
Obiceiul de a curăța piesa, de a verifica suprafețele de contact și de a aștepta stabilizarea termică poate avea un impact mai mare asupra rezultatelor decât achiziția unui instrument mai scump folosit în condiții necorespunzătoare.
Organizarea verificărilor reduce erorile și timpul pierdut în producție
Un post de control dimensional trebuie să funcționeze ca parte a procesului de fabricație, nu ca un spațiu separat în care piesele ajung doar atunci când apare o problemă. Pentru aceasta, verificările trebuie organizate astfel încât operatorii să știe ce dimensiuni controlează, când le controlează și ce trebuie să facă dacă rezultatele nu corespund.Desenele tehnice și documentația de control trebuie să fie disponibile într-o formă clară și actualizată. O cotă interpretată greșit sau o revizie veche a desenului poate produce neconformități chiar dacă măsurarea este executată corect.
Instrumentele utilizate frecvent ar trebui să aibă locuri dedicate, protejate împotriva loviturilor și contaminării. Suporturile, cutiile și sertarele organizate reduc riscul deteriorării și timpul pierdut cu căutarea echipamentelor.
Pentru piesele fabricate în serie, verificările pot fi stabilite la intervale definite în funcție de stabilitatea procesului și de riscurile asociate caracteristicilor controlate. Prima piesă, verificările intermediare și controlul după schimbarea sculei pot oferi informații utile despre evoluția procesului.
Înregistrarea rezultatelor permite observarea tendințelor. Dacă un diametru începe să se apropie treptat de limita toleranței, operatorul poate identifica necesitatea unei intervenții înainte de apariția pieselor neconforme.
În cazul măsurătorilor critice, este utilă și evaluarea sistemului de măsurare, inclusiv a variațiilor dintre operatori și dintre măsurările repetate. Un instrument bun nu garantează rezultate comparabile dacă fiecare persoană îl utilizează diferit.
Calibrarea și întreținerea transformă postul într-un punct de control de încredere
Un post de control dimensional poate fi echipat cu instrumente performante, dar valoarea rezultatelor depinde de starea lor metrologică. În timp, șublerele, micrometrele și comparatoarele pot suferi uzuri, dereglări sau deteriorări care nu sunt întotdeauna vizibile.Din acest motiv, fiecare instrument trebuie identificat și inclus într-un program de calibrare adecvat utilizării sale. Intervalele se stabilesc în funcție de frecvența folosirii, condițiile de lucru, istoricul instrumentului și importanța măsurătorilor efectuate.
Calibrarea permite determinarea erorilor instrumentului și evaluarea rezultatelor în raport cu cerințele aplicabile. Separat, verificările funcționale și confirmările metrologice pot ajuta la stabilirea faptului că instrumentul rămâne potrivit pentru utilizarea prevăzută.
În activitatea zilnică, operatorul poate efectua verificări simple cu ajutorul unor etaloane corespunzătoare, precum cale plan-paralele sau inele etalon. Aceste controale nu înlocuiesc calibrarea, dar pot identifica anumite probleme înainte ca ele să afecteze producția.
Întreținerea presupune și depozitarea corectă. Instrumentele nu trebuie lăsate lângă surse de căldură, în contact cu lichide de răcire sau în locuri unde pot fi lovite de piese grele. Suprafețele de măsurare trebuie protejate, iar curățarea trebuie făcută conform recomandărilor producătorului.
Pentru caracteristicile cu toleranțe foarte strânse sau pentru verificările care depășesc posibilitățile mediului din atelier, poate fi necesară confirmarea rezultatelor într-un laborator de metrologie cu condiții controlate.
Un post de control dimensional bine organizat nu trebuie să înlocuiască toate activitățile laboratorului, ci să ofere producției informații rapide și credibile. Atunci când instrumentele sunt potrivite, condițiile de măsurare sunt cunoscute, iar operatorii respectă aceleași proceduri, verificarea pieselor devine o activitate firească a procesului de fabricație. Problemele pot fi identificate mai devreme, reglajele pot fi făcute pe baza unor date concrete, iar numărul pieselor respinse poate fi redus fără a încetini inutil activitatea atelierului.